Es posible controlar la formación de espuma y las salpicaduras en las tintas flexográficas UV
- Publicado el 12 de Octubre de 2026
- Dieter Finna
Las normativas vigentes buscan garantizar el cumplimiento de los requisitos para las tintas de impresión. Sin embargo, estas también afectan a la calidad de impresión y a la estabilidad del proceso; por ejemplo, cuando la formación de espuma y las salpicaduras en las tintas UV para etiquetas se convierten en un problema.
En colaboración con sus clientes, Gallus investigó las causas fundamentales de estos fenómenos. Los conocimientos adquiridos permitieron desarrollar una solución de diseño para los sistemas de cámara cerrada con rasqueta y definir las especificaciones de las propias rasquetas, al tiempo que se cuestionaban mitos muy extendidos sobre los sistemas de rodillo de inmersión.
Fenómenos como la formación de espuma, las salpicaduras de tinta y el rebote de la rasqueta —que durante mucho tiempo se consideraron prácticamente controlados en la impresión de etiquetas— están reapareciendo de repente con mayor frecuencia. «Al principio, la aparición de estos problemas no tenía sentido para mí», comenta Alexander Feit, responsable de éxito del cliente (*Customer Success Manager*) en Gallus. «En mis muchos años de experiencia como impresor, estos patrones de defectos estaban prácticamente controlados en la práctica y los procesos eran, en consecuencia, estables».
Sin embargo, la realidad en las imprentas cuenta una historia diferente: durante sus numerosas visitas a clientes de todo el mundo, Feit ha comprobado que ni siquiera las empresas con sistemas de impresión modernos e impresores experimentados son inmunes a estos problemas. Las causas profundas son más complejas y residen en cambios en las formulaciones de las tintas, los cuales pueden alterar el equilibrio previo de los componentes de transferencia en el grupo entintador.
«Al principio, la aparición de estos problemas no tenía sentido para mí», comenta Alexander Feit, responsable de éxito del cliente (*Customer Success Manager*) en Gallus. «En mis muchos años de experiencia como impresor, estos patrones de defectos estaban prácticamente controlados en la práctica y los procesos eran, en consecuencia, estables».
La normativa está cambiando la realidad en la sala de impresión
En virtud del reglamento europeo REACH y sus modificaciones, numerosas sustancias presentes en las tintas de impresión han sido restringidas o prohibidas. Para los fabricantes de tintas, esto supuso revisar y adaptar sus formulaciones, incluidas las tintas de curado UV y LED utilizadas en la impresión de etiquetas. «Ya no están permitidos ciertos ingredientes que anteriormente tenían un efecto antiespumante», explica Alexander Feit. «El resultado es que las tintas son más propensas a generar espuma».
Lo que inicialmente parece ser un problema puramente relacionado con el material, rápidamente se revela como un desafío sistémico. Esto se debe a que las nuevas formulaciones de tinta se comportan de manera diferente durante el proceso de impresión, y se encuentran con tecnologías de prensa que fueron desarrolladas originalmente para condiciones distintas.
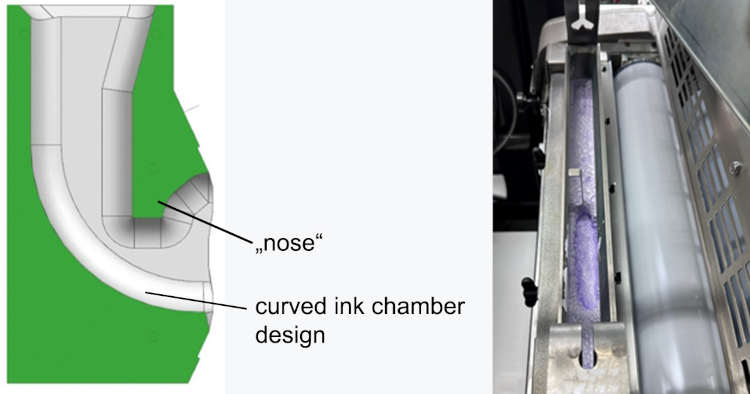
Características de diseño tales como una «cámara de tinta curva» con una «nariz» afectan negativamente a la circulación del aire en el interior de la cámara, lo que provoca la formación de espuma y una transferencia de tinta irregular. (Fuente: Gallus Ferd. Ruesch AG)
Cuando la geometría se convierte en un problema
Un elemento clave en la impresión flexográfica es la cámara de rasqueta cerrada (o cámara cerrada de tinta). Su función es transferir la tinta de manera uniforme al cilindro anilox. Sin embargo, fue precisamente aquí donde surgió un punto débil inesperado. Las cámaras de tinta de forma redondeada utilizadas anteriormente generaban, debido a su geometría, una mayor agitación de la tinta. «Imagínese un vaso de agua con un poco de jabón», explica Alexander Feit. «Al removerlo, se forma espuma. Eso es exactamente lo que ocurre también en la cámara».
Este efecto se ve amplificado al combinarse con las tintas recién reformuladas, que son más propensas a generar espuma. El aire penetra en la tinta y se acumula en el sistema, impidiendo que el cilindro anilox se humecte de forma uniforme; esto provoca una aplicación irregular de la tinta, la aparición de huecos y una pérdida de calidad en la impresión.
La situación se vuelve especialmente crítica durante las interrupciones de la producción: «Cuando la máquina se detiene, las burbujas de aire se desplazan hacia la parte inferior de la cámara, agravando aún más el problema: se crea un ciclo que se retroalimenta».
Un pequeño cambio, un gran impacto
La solución reside en una nueva geometría para la cámara de tinta. En lugar de la forma curva anterior, Gallus optó por un diseño angular para la cámara. El resultado: un movimiento de la tinta significativamente menor y una reducción de la turbulencia del aire, lo que se traduce en una disminución drástica de la formación de espuma.
«Solo cambiamos la geometría, pero el efecto fue enorme», afirma Alexander Feit. «En pruebas de campo realizadas con unos 15 clientes, la formación de espuma se redujo hasta en un 80 %».
«Solo cambiamos la geometría, pero el efecto fue enorme», afirma Alexander Feit. «En pruebas de campo realizadas con unos 15 clientes, la formación de espuma se redujo hasta en un 80 %».
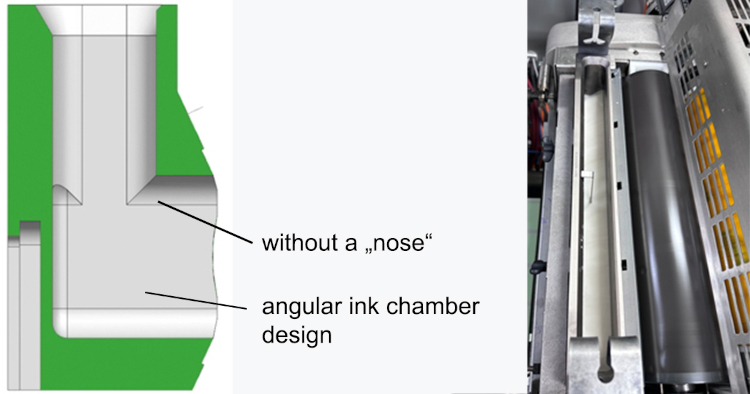
El diseño angular de la cámara de tinta, que carece de «nariz», emplea una geometría de flujo optimizada para evitar la formación de espuma —incluso con tintas de impresión muy exigentes, como barnices de alta viscosidad o tintas metálicas—, lo que se traduce en resultados de impresión uniformes. (Fuente: Gallus Ferd. Ruesch AG)
Este efecto resulta aún más evidente en términos de productividad: mientras que anteriormente las máquinas estaban limitadas a velocidades de 20 o 30 m/min debido a la inestabilidad de los procesos, el ajuste del sistema de cámara cerrada con rasqueta permitió lograr un aumento sostenido y significativo del rendimiento de producción.
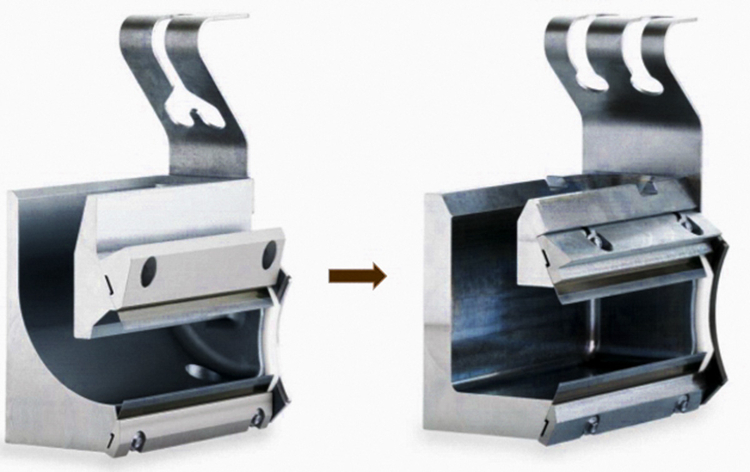
Geometrías de la cámara de tinta: el diseño redondeado de la izquierda frente al diseño angular de flujo optimizado de la derecha. (Fuente: Gallus Ferd. Ruesch AG)
Para apreciar adecuadamente las ventajas del nuevo diseño angular de la cámara de tinta, conviene analizar los puntos fuertes de la geometría curva, que todavía se utiliza hoy en día en diversos sistemas de entintado. El diseño de cámara curva se desarrolló en una época en la que las tintas LED aún no estaban disponibles en el mercado, o lo estaban de forma muy limitada. A velocidades de impresión elevadas, la geometría curva facilita una transferencia eficiente de tinta al cilindro anilox. Funciona de manera fiable con la mayoría de las tintas y barnices, por lo que solo es necesario cambiar la geometría si surgen problemas como la formación de espuma, las salpicaduras de tinta o los saltos de la rasqueta.
La supuesta solución: el cilindro de inmersión
Aunque Gallus ha seguido desarrollando la tecnología de cámaras cerradas con rasqueta, en el mercado existen otras soluciones: volver al sistema abierto de cilindro de inmersión. A primera vista, parece una opción razonable. Los cilindros de inmersión gestionan mejor las tintas de alta viscosidad y garantizan una transferencia de tinta constante mediante contacto directo. Sin embargo, este enfoque tiene sus inconvenientes. «Mucha gente cree que los cilindros de inmersión son más fáciles de limpiar o más adecuados para determinadas aplicaciones», afirma Alexander Feit. «Pero, en la práctica, no es así».
De hecho, los sistemas abiertos requieren más tinta y dificultan los cambios rápidos de trabajo. Además, alcanzan sus límites a velocidades de impresión elevadas, debido en gran medida al aumento de las salpicaduras y a los efectos conocidos como «efecto fantasma» (*ghosting*). Asimismo, al aumentar la velocidad de la máquina, suele producirse una mayor ganancia de punto. «Al principio también consideramos los cilindros de inmersión», admite Alexander Feit. «Pero finalmente decidimos no utilizarlos, ya que las desventajas superan a las ventajas».
«Al principio también consideramos los cilindros de inmersión», admite Alexander Feit. «Pero finalmente decidimos no utilizarlos, ya que las desventajas superan a las ventajas».
Un factor a menudo subestimado: la rasqueta
Además de la cámara de tinta, otro factor que suele subestimarse influye considerablemente en la estabilidad del proceso: la rasqueta. En la práctica, muchos usuarios optan por variantes económicas por motivos de costes, lo que conlleva consecuencias directas para el proceso de impresión. «La rasqueta es un componente sujeto a un desgaste continuo», explica Alexander Feit. «Si la calidad no es la adecuada, las alteraciones del proceso —como las salpicaduras de tinta o los saltos de la rasqueta— son prácticamente inevitables».
La calidad y la geometría de la rasqueta son determinantes para la estabilidad del proceso: mientras que las rasquetas de aleación de alta calidad generan un «efecto loto» que permite que el exceso de tinta resbale, las variantes sin recubrimiento tienden a acumular tinta en la cara posterior (es decir, el lado abierto de la rasqueta). Esto provoca que, finalmente, caigan gotas sobre el cilindro anilox y salgan despedidas de él; así es como se producen las salpicaduras de tinta, que se manifiestan como defectos visibles en la imagen impresa. Este efecto se ve agravado por una geometría inadecuada o un ángulo de inclinación incorrecto de la rasqueta, factores que impiden un sellado limpio de la cámara y permiten que la tinta se acumule de forma incontrolada.
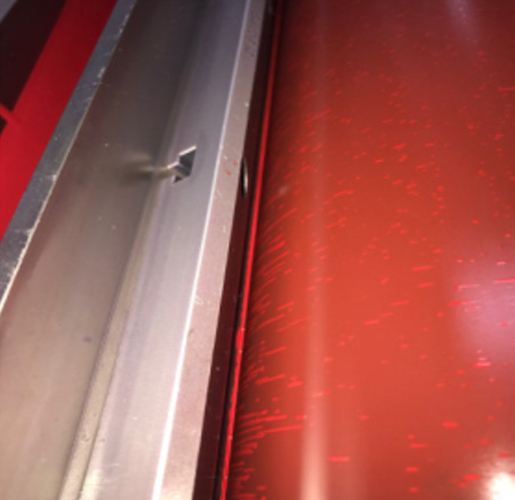
El salpicado de tinta, causado en este caso por la acumulación de tinta en la cara exterior de la rasqueta en funcionamiento, puede eliminarse mediante el uso de rasquetas fabricadas con aleaciones especiales. (Fuente: Gallus Ferd. Ruesch AG)
El diseño del filo también desempeña un papel fundamental. Las rasquetas modernas con geometría laminar controlan con precisión el flujo de tinta y, al mismo tiempo, reducen la tensión sobre el filo. Asimismo, la estabilidad y el grosor del material influyen en el comportamiento de la rasqueta durante el proceso de impresión. Las microvibraciones en la superficie del cilindro anilox pueden contribuir aún más al salpicado de tinta; el uso de rasquetas más estables ayuda a mitigar estos efectos.
A partir de estas conclusiones, Gallus ha renovado su gama de rasquetas. El mayor grosor del material (0,25 mm) combina un alto rendimiento con precios competitivos, favoreciendo un funcionamiento fluido y una gran fiabilidad del proceso.
Actualmente se ofrecen tres líneas de productos —Soft Line, Classic Line y Top Line—, cada una diseñada para satisfacer necesidades específicas en la impresión flexográfica UV. Estas opciones abarcan desde aplicaciones estándar hasta procesos de impresión especialmente exigentes que requieren una gran estabilidad, una larga vida útil y una calidad de impresión superior.
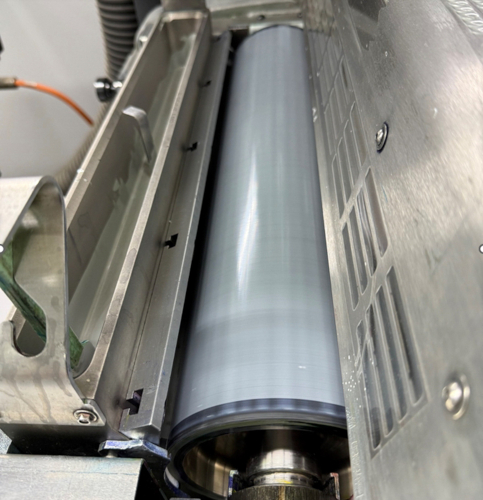
El rebote de la rasqueta provoca un rascado deficiente, aumenta las salpicaduras de tinta y acelera el desgaste tanto de la rasqueta como del cilindro anilox. (Fuente: Gallus Ferd. Ruesch AG)
La nueva gama de rasquetas Gallus
La rasqueta Soft Line, que cuenta con un recubrimiento especial, reduce significativamente la adherencia de la tinta y evita las salpicaduras y la aparición de estrías en el cilindro anilox.
Su composición blanda protege el cilindro anilox frente a daños por abrasión, lo que la convierte en una opción ideal para actuar como una rasqueta de sellado eficiente: Reduce el *back-doctoring* (acumulación de tinta en la parte posterior de la rasqueta de sellado), causante de las salpicaduras de tinta. Apta para su uso con barnices y tintas. Altamente rentable para tiradas de impresión cortas y medias. Perfil en forma de cuña. Protección contra la corrosión.
La rasqueta Classic Line representa el estándar versátil para diversas aplicaciones de impresión. Para tiradas medias y largas, ofrece una combinación equilibrada de resistencia al desgaste, estabilidad del proceso y una vida útil rentable: Rendimiento fiable del proceso. Alta rentabilidad para tiradas medias y largas. Apta para cualquier aplicación de impresión. Forma de cuña. Protección contra la corrosión.
La rasqueta Top Line está fabricada con un acero especial de alto rendimiento y cuenta con un recubrimiento doble. Esto garantiza la máxima estabilidad y fiabilidad del proceso. Al actuar como una solución eficaz ante problemas operativos, garantiza procesos de impresión controlados incluso en condiciones exigentes: Es apta para altas velocidades de impresión con sistemas de tinta UV y base agua. Ofrece una alta rentabilidad para tiradas medias y largas. Apta para tintas y barnices altamente abrasivos. Forma de cuña. Protección contra la corrosión.
Limpieza: la clave a menudo olvidada
Otro factor decisivo para lograr un proceso de impresión estable es mantener el cilindro anilox limpio de forma constante. Incluso los restos de tinta más insignificantes en las celdas del cilindro perjudican la transferencia de tinta y, a partir de cierto nivel de contaminación, se convierten en otra causa de salpicaduras. «La función del cilindro anilox es recoger la tinta y volver a liberarla», subraya Alexander Feit. «Si este proceso no se realiza de forma limpia, los problemas son inevitables». Además de la limpieza manual convencional, las unidades de limpieza y los modernos sistemas láser ofrecen una forma eficiente y fiable de eliminar la suciedad más persistente, incluso en lo más profundo de las celdas.
Un enfoque integral frente a una solución aislada
La experiencia adquirida en numerosos proyectos con clientes demuestra que, dada la compleja interacción que rige la transferencia de tinta, las medidas aisladas resultan insuficientes para ofrecer una solución completa. Es la perfecta interacción de todos los componentes —tinta, cámara, rasqueta, cilindro anilox y presión de la rasqueta— lo que determina la estabilidad del proceso de impresión. O, como afirma Alexander Feit: «En última instancia, no se trata de componentes individuales, sino de que todo encaje y funcione en armonía».